Каталитическая очистка отходящих газов при производстве акрилонитрила и акриловой кислоты в РФ и мире
Аннотация
CH2=CH-CH3+1,5O2 => CH2=CH-COOH + H2O
CH2=CH-CH3+1,5O2 + NH3=> CH2=CH-CN + 3H2O
На производствах акрилонитрила и акриловой кислоты очень часто применяется технология каталитического дожига. Сложностью является наличие большого числа горючих компонентов, таких как пропан, акролеин, уксусная кислота, СО, пропилен, циановодород, концентрации которых меняются при разных режимах работы производства.
На обеих производствах образуются отходящие газы сложного переменного состава, содержащие СО, непредельные углеводороды, альдегиды, органические кислоты, циановодород и оксиды азота. Прямой выброс таких газов недопустим, поэтому ключевым этапом становится каталитическая очистка (каталитическое дожигание). Сложность процесса — высокая теплотворная способность примесей, приводящая к значительному экзотермическому эффекту, и необходимость контроля температуры.
Схема каталитической очистки производства акрилонитрила на 70000 нм3/ч
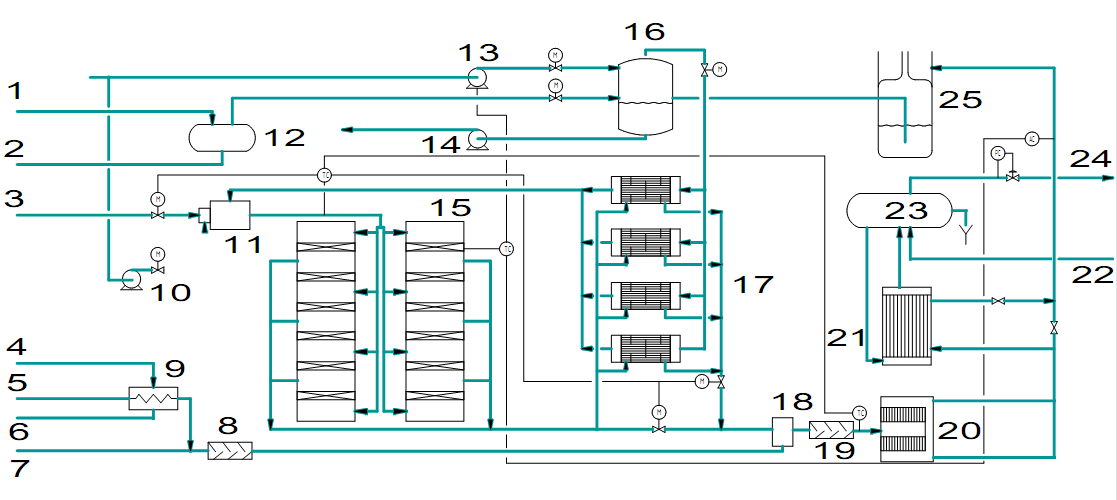
Схема каталитической очистки отходящих газов при производстве акрилонитрила. 1 – газ на очистку, 2 – конденсат, 3 – топливный газ, 4 – пар низкого давления, 5 – аммиак, 6 – конденсат, 7 – воздух, 8 – смеситель NH3/воздух, 9 – испаритель аммиака, 10 – воздуходувка для горелки, 11 – горелка, 12 – сепаратор, 13 – воздуходувка для разбавления, 14 – насос для конденсата, 15 – каталитические реактора, 16 – сепаратор, 17 – теплообменники газ-газ, 18 – дозатор, 19 – смеситель, 20 – реактор для удаления NOx, 21 – генератор пара, 22 – подача воды, 23 – емкость для пара, 24 – насыщенный пар, 25 – очищенный газ.
Основные узлы производства:
- Сепаратор – отделение жидкой фазы (конденсат) от газа на очистку.
- Разбавление воздухом (воздуходувка) – для снижения концентрации горючих и управления температурой.
- Теплообменники газ-газ – предварительный нагрев газа за счёт тепла очищенного газа на выходе из реактора.
- Горелка – используется при пуске или при низкой концентрации примесей.
- Каталитические реакторы – два последовательных реактора с 6 полками каждый (увеличение площади контакта и постадийный температурный контроль). Катализатор – блочный на основе Pt/Pd или оксидов переходных металлов (Cu, Mn).
- Смеситель и дозатор аммиака – для каталитического удаления NOₓ (селективное каталитическое восстановление, СКВ) после основного окисления.
- Реактор удаления NOₓ – доочистка от оксидов азота.
- Котёл-утилизатор – выработка пара высокого давления за счёт тепла очищенного газа.
Источники выбросов акрилонитрила и акриловой кислоты
1. Производство акрилонитрила (Sohio-процесс)
Согласно данным EPA, все domestic-производители акрилонитрила в США используют единый процесс — окислительный аммонолиз пропилена (Sohio-процесс). Реакция:
2CH2=CH−CH3+2NH3+3O2→2CH2=CH−CN+6H2O
Пропилен, аммиак и воздух подаются в реактор с псевдоожиженным слоем катализатора при температуре около 450 °C и давлении 200 кПа. Молярное соотношение пропилен/аммиак/воздух typically составляет 1/1,06/8,4. Катализатор — Sohio Catalyst 41 (70 % масс. P₂O₅:Bi₂O₃:MoO₃ в молярном соотношении 1:9:24). Конверсия пропилена практически полная; выход акрилонитрила ~73 % масс., побочных продуктов (ацетонитрил и циановодород) — по ~12 % масс.
Основные источники выбросов акрилонитрила при производстве:
- Абсорберный сброс — при нормальной работе содержит ~0,001 % масс. акрилонитрила и 1,25 % масс. общих ЛОС. Обычно сжигается термически с эффективностью 98 % и выше. Из-за высокого содержания азота (97+ %) требуется дополнительное топливо.
- Пусковые выбросы — значительно выше, чем при нормальной работе. Во время пуска реактор нагревается до рабочей температуры до введения реагентов, поэтому реакционный поток изначально богат кислородом. В части пускового процесса состав находится в пределах взрываемости и должен вентилироваться в атмосферу. Выбросы акрилонитрила от одного реактора при пуске могут достигать 4500 кг/ч. При четырёх пусках в год продолжительностью 1 час каждый среднегодовые пусковые выбросы превышают выбросы от абсорберного вента при нормальной работе.
- Колонные сбросы — содержание акрилонитрила высокое, около 50 % масс. от общих ЛОС. Обычно контролируются факелом.
- Хранение и отгрузка — выбросы от резервуаров и при загрузке в железнодорожные цистерны и баржи. Водяные скрубберы обеспечивают эффективность до 99 %; плавающие крыши снижают выбросы до 95 %.
- Фугитивные выбросы — утечки из насосов, компрессоров, клапанов. Контролируются обнаружением и устранением крупных утечек.
Источник | Неконтролируемый фактор, г/кг | Метод контроля | Снижение, % | Контролируемый фактор, г/кг |
Абсорберный вент (норма) | 0,10 | Термический инсинератор | 98 | 0,002 |
Абсорберный вент (пуск) | (e) | — | — | (e) |
Колонные венты | 5,00 | Факел | 98 | 0,10 |
Сырьевые резервуары | 0,048 | Водяной скруббер | 99 | 0,00048 |
Рабочие резервуары | 0,128 | Водяной скруббер | 99 | 0,00128 |
Товарные резервуары | 0,531 | Водяной скруббер | 99 | 0,00531 |
Загрузка цистерн | 0,167 | Водяной скруббер | 99 | 0,0017 |
Загрузка барж | 0,150 | Водяной скруббер | 99 | 0,0011 |
Фугитивные | 0,806 | Обнаружение и устранение | 71 | 0,238 |
ИТОГО | 7,07 | 0,537 |
Примечание: пусковые выбросы вентилируются в атмосферу; фактор представляет среднегодовые скорости при 8 пусках (два реактора по четыре пуска) в год продолжительностью 1 час. При каждом пуске реактор выбрасывает 4250 кг акрилонитрила.
2. Производство акриловой кислоты
Акриловая кислота производится неполным окислением пропилена кислородом в присутствии катализатора. Отходящие газы содержат акриловую кислоту, уксусную кислоту, акролеин, CO, пропан, пропилен. Каталитическое окисление позволяет достичь конверсии примесей более 98 %.
Типовой состав отходящих газов производства акриловой кислоты
№ | Компоненты | Доля, % масс. |
1 | N2 | 75,63-77,24 |
2 | O2 | 4,81-7,10 |
3 | СО | 0,36-0,73 |
4 | СO2 | 1,7-3,98 |
5 | Пропилен | 0,10-0,32 |
6 | Метан | 0,01 |
7 | Этан | 0,01 |
8 | Пропан | 0,06-0,34 |
9 | Н-бутанол | 0,01 |
10 | Формальдегид | 0,24 |
11 | Ацетальдегид | 0,01 |
12 | Акролеин | 0,04-0,34 |
13 | Ацетон | 0,01 |
14 | Толуол | 0,02 |
15 | Вода | 12,58-13,25 |
16 | Уксусная кислота | 0,69-0,77 |
17 | Акриловая кислота | 0,14-0,22 |
18 | Пропионовая кислота | 0,01 |
19 | Фурфурол | 0,01 |
20 | Бензальдегид | 0,01 |
При окислении заданного выше состава экзотермический эффект составляет от 44 ⁰С до 200 ⁰С с общим объемом отходящих газов до 140000 нм3/ч, включая объем на рециркуляцию и разбавление воздухом. Данного экзотермического эффекта достаточно для протекания автотермического процесса, т.е. без использования дополнительного нагрева.
Ниже предоставлена типовая схема технологии каталитической очистки отходящих газов на 70000 нм3/ч от производства акрилонитрила и акриловой кислоты.
3. Потребление акрилонитрила как сырья
Акрилонитрил используется как сырьё в производстве акриловых и модакриловых волокон, ABS/SAN-смол, нитрильных каучуков и латексов, адипонитрила и акриламида. Каждый из этих процессов является потенциальным источником выбросов.
Акриловые и модакриловые волокна. Акриловые волокна содержат >85 % масс. акрилонитрила, модакриловые — от 35 до 85 %. Полимеризация осуществляется суспензионным (87 % производства в 1977–78 гг.) или растворным (13 %) методом. Основные источники выбросов — пеллетайзер и сушилка полимера; вентиляционные газы реактора, вакуумного флеш-танка, стриппера и фильтров проходят через абсорбер/стриппер для улавливания мономера. Выбросы от сушилок обычно не контролируются из-за больших объёмов разбавленных потоков.
ABS/SAN-смолы. SAN может содержать до 35 % масс. акрилонитрила. ABS — двухфазная система на основе привитого SAN на каучуковую фазу (5–30 % каучука). Производство осуществляется эмульсионным, суспензионным или массовым методом. Источники выбросов включают реакторы, де volatilizers, стрипперы, коагуляционные и промывочные танки, сушилки. Вентиляционные газы обычно сжигаются в инсинераторе или факеле; водяные скрубберы используются для улавливания мономера.
Нитрильные каучуки и латексы. Получаются эмульсионной сополимеризацией акрилонитрила и бутадиена (содержание акрилонитрила 20–50 % масс., обычно 30–40 %). Непрореагировавшие мономеры удаляются флешированием и стриппингом; улавливание осуществляется водным абсорбером и паровым стриппером. Выбросы от реакторов, коагуляционных и промывочных стадий, сушилок обычно направляются в инсинератор или факел.
Адипонитрил. Производится электрогидродимеризацией акрилонитрила (процесс Monsanto EHD). Реакция проводится в электролитической ячейке с графитовыми и магнетитовыми или кадмиевыми и железными электродами. Селективность по адипонитрилу ~90 %. Данных по факторам выбросов нет.
Акриламид. Производится гидратацией акрилонитрила двумя методами: кислотным гидролизом (с серной кислотой) и каталитическим гидролизом (на медных катализаторах). Данных по выбросам нет.
Мировой опыт применения катализаторов очистки для производств акриловой кислоты и акрилонитрила
Компания | Страна | Производство | Поток, нм³/ч | Запуск | Конверсия |
Oita Chemical | Япония | Акриловая кислота | 20 400 | 2002 | 98% |
Enichem | Италия | Акрилонитрил | 140 000 | 1994 | 98 % |
UCB Chemicals | Бельгия | Акрилонитрил | 2 000 | 1993 | 98 % |
Газпромнефтехим салават | Россия | Акриловая кислота | 140000 | 2015 | >99% |
Сибур-нефтехим | Россия | Акриловая кислота | нет данных |
Все установки работают на Pt/Pd или оксидных блочных катализаторах. Обращает на себя внимание большой диапазон производительности: от 2000 до 140 000 нм³/ч.
Российская практика
· Газпром нефтехим Салават (Салават, Башкортостан) – предприятие ООО «Акрил Салават» (упоминается в ТЗ на катализатор R-140).
· Сибур-нефтехим (Дзержинск).
На установке в Салавате внедрён каталитический реактор японской компании Tsukishima Kankyo Engineering с 12 зонами (по 7 слоёв в каждой зоне, 56 блоков на слой, всего 4704 блока). Плановый срок перегрузки катализатора – май 2019 года (проектный срок эксплуатации – 3 года). Техническое задание требует конверсии С3+ не менее 99,7 %, содержания SOx ≤300 мг/нм³, NOx ≤500 мг/нм³ (при 11 % O₂ сухой газ).
Особенности катализаторов очистки и режимные параметры
Средний срок эксплуатации катализатора на таких производствах составляет 3 года со средней конверсией примесей более 98%, пропана более 80%. Используются блочные катализаторы на основе благородных металлов и оксидов переходных металлов.
Известны случаи, когда происходило отравление платиновых катализаторов примесями молибдена в газе. В этом случае использовались катализаторы на основе переходных металлов меди, марганца. Компания ООО НПФ ТОПСЕ производит блочные катализаторы на основе меди и марганца и имеет успешный опыт внедрения в РФ.
На основании технического задания для ООО «Акрил Салават» (реактор R-140) можно выделить ключевые требования к катализаторам дожига:
- Форма и размеры – блочные соты 150×150×50 мм, количество ячеек не менее 210 на кв. дюйм.
- Насыпная плотность – 0,5–0,7 т/м³.
- Активные компоненты – Pt/Pd на носителе из оксидов Al, Si, Mg, Ce.
- Объём загрузки – 5,3 м³ (≈3,3 т).
- Объёмная скорость – 20 000 ч⁻¹.
- Температура входа – 220–260 °С (начало – конец срока), температура выхода – 510–550 °С.
- Конверсия органических примесей (С3+) – ≥99,7 %.
- Срок службы – не менее 3 лет.
Характерно, что в процессе используется как свежий воздух (5846 нм³/ч), так и циркулирующий газ (44 289 нм³/ч) для разбавления технологического газа (53 458 нм³/ч). Кислород на выходе поддерживается на уровне ≤2 % об.
Методы контроля и снижения выбросов
- Термическое сжигание — эффективность 98 % и выше для абсорберных вентов. Из-за высокого содержания негорючих компонентов требуется дополнительное топливо.
- Факелы — для колонных вентов, эффективность 98 %.
- Водяные скрубберы — для резервуаров и операций загрузки, эффективность до 99 %.
- Плавающие крыши — для резервуаров, снижение выбросов до 95 %.
- Обнаружение и устранение утечек — для фугитивных источников, снижение на 71 % при условии обнаружения утечек с концентрацией >10 000 ppmv и их устранения в течение 15 дней.
- Каталитическое окисление — применяется для очистки отходящих газов, обеспечивает конверсию >98–99,7 %.
- Селективное каталитическое восстановление (СКВ) — для удаления NOx с дозированием аммиака.
Заключение и перспективы
- создание катализаторов, устойчивых к отравляющим примесям (Mo, P, As);
- оптимизацию систем впрыска аммиака для одновременного удаления NOx и CO;
- применение цифровых систем управления температурой по каждой полке/зоне реактора;
- совершенствование систем улавливания и возврата мономера на стадиях полимеризации, хранения и отгрузки;
- внедрение методов обнаружения и устранения фугитивных утечек в соответствии с современными стандартами.